
Как выставить размер на резьбонарезной головке перед нарезкой резьбы
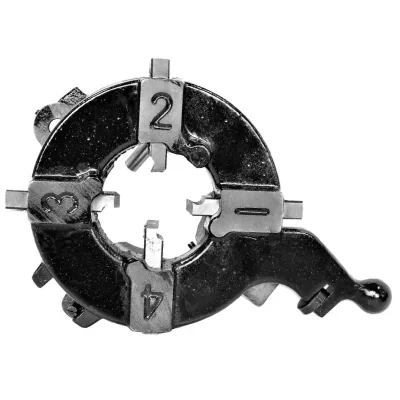
Труба в задании обозначена как DN50, а на резьбонарезной головке стоят дюймы. На этом месте легко ошибиться: искать риску «50» или принять DN за точный наружный диаметр трубы. Для трубной резьбы в нашем примере DN50 соответствует обозначению 2″ на шкале головки. С него и начинаем настройку.
В российском ассортименте есть ручная резьбонарезная головка HONGLI 425 для трубной резьбы 1/2″–2″. На её примере удобно объяснить сам принцип выбора диапазона. Расположение рычага и рисок на головках разных серий может отличаться, поэтому перед работой смотрите маркировку именно своей оснастки.

Сначала определяем обозначение резьбы
DN50 — это условный проход, а не команда измерить трубу штангенциркулем и поставить головку на «50 мм». Для стандартной трубной резьбы размер 2″ — её номинальное обозначение. Если в задании указан иной тип резьбы, например метрическая, нельзя автоматически применять эту же шкалу и тот же комплект гребёнок. Проверьте чертёж, маркировку головки и назначение установленных режущих элементов.
| Что есть в задании | Что проверяем перед настройкой |
|---|---|
| DN50, трубная резьба | Соответствие размеру 2″ на головке |
| Только наружный диаметр трубы | Номинальный размер и тип резьбы по проекту или фитингу |
| Обозначение BSPT или NPT | Соответствие головки и комплекта гребёнок требуемому профилю |
| Метрическая резьба | Отдельную метрическую оснастку и шаг резьбы |
Выставляем головку без спешки
- Остановите станок и убедитесь, что привод выключен. Очистите шкалу и указатель: под маслом и стружкой соседние риски легко перепутать.
- Проверьте рабочий диапазон головки. Для примера с DN50 нужна головка, на которой есть отметка 2″. Трубная версия HONGLI 425 входит в диапазон 1/2″–2″. Метрическая версия той же серии — другая оснастка.
- Ослабьте фиксатор настройки в порядке, предусмотренном вашей головкой. Переместите указатель к делению 2″. На шкалах с несколькими рисками одного размера базовым ориентиром служит основная, самая длинная риска; короткие используют для тонкой подстройки после проверки результата.
- Зафиксируйте положение головки и ещё раз посмотрите, не сдвинулся ли указатель при затяжке. Перед пуском убедитесь, что гребёнки или плашки установлены комплектом нужного типа и размера.
- Сделайте пробную резьбу и проверьте её подходящим калибром или ответной деталью по требованиям работы. Если глубина нарезки требует коррекции, меняйте настройку небольшими шагами по шкале вашей головки и повторяйте контроль. Не пытайтесь компенсировать неверный размер усилием при сборке соединения.
У производителя в примере настройки показана шкала с длинными и короткими рисками. Длинная служит отправной точкой для выбранного размера; короткие помогают корректировать глубину. Но направление поправки и число делений нельзя переносить с одной головки на другую без её маркировки и инструкции. Если резьба не проходит контроль, проверьте также состояние гребёнок, подачу масла и зажим трубы.
Три ошибки, из-за которых настройку приходится переделывать
Перепутали DN и дюймовую маркировку. Для DN50 ищут 2″, а не «50». Перед резкой удобно выписать нужное обозначение рядом с рабочим заданием.
Взяли головку не того диапазона или типа резьбы. Сходный корпус не делает гребёнки BSPT, NPT и метрического профиля взаимозаменяемыми. Проверьте полный набор оснастки до включения станка.
Начали серию без проверки первой детали. Даже правильно выставленная риска не отменяет контроль готовой резьбы. Износ режущих элементов, труба и условия резания влияют на результат. Один пробный конец сэкономит время на переделке всей партии.
Нужна помощь с головкой и гребёнками? Сообщите нам модель станка, маркировку головки, размер и тип резьбы. Мы подберём оснастку HONGLI и подскажем, что проверить перед первой нарезкой.